




Detalii despre produs
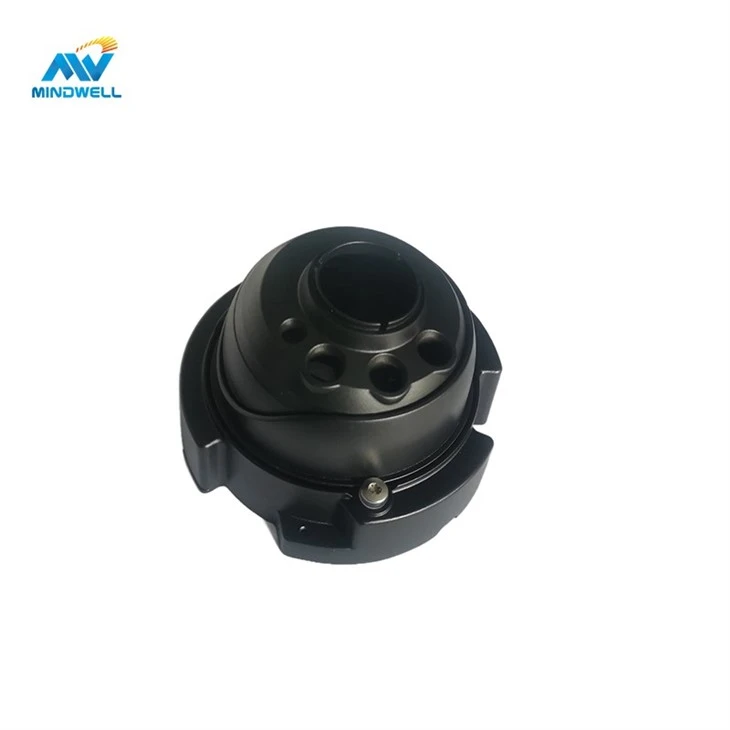
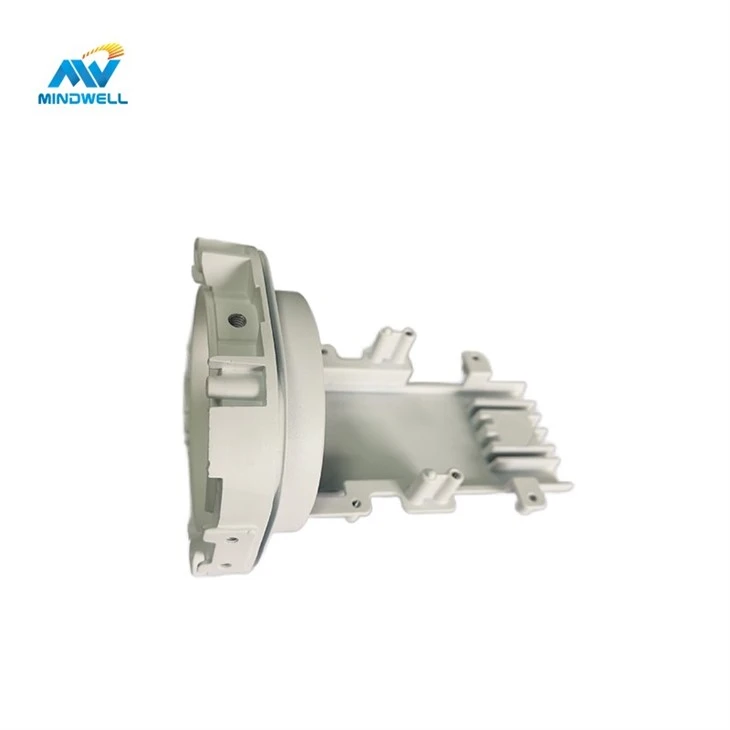
Turnarea sub presiune a carcasei de aluminiu pentru echipamente de monitorizare este un proces complex și precis care necesită o luare în considerare cuprinzătoare a mai multor factori, cum ar fi selecția materialului, proiectarea matriței, controlul temperaturii și injecția la presiune înaltă. Prin controlul strict al procesului și suportul avansat al echipamentelor, carcasele din aluminiu de înaltă calitate și precizie pot fi fabricate pentru a satisface nevoile duble ale echipamentelor de monitorizare pentru performanță și aspect.

Proces de turnare sub presiune
- În timpul procesului de turnare sub presiune, materialul din aliaj de aluminiu este încălzit la o stare lichidă, apoi este injectat în matriță sub presiune înaltă și, în final, este răcit pentru a forma carcasa de aluminiu necesară. Acest proces implică mai mulți pași critici și controale precise pentru a asigura calitatea și performanța produsului final.
- În primul rând, alegerea materialelor din aliaj de aluminiu este crucială. Diferitele aliaje de aluminiu au proprietăți fizice și chimice diferite, inclusiv punctul de topire, fluiditate, rezistență etc. Selectați materialul potrivit din aliaj de aluminiu în funcție de nevoile specifice ale carcasei de aluminiu a echipamentului de monitorizare, cum ar fi rezistența, rezistența la coroziune, greutatea etc. Materialele obișnuite din aliaj de aluminiu, cum ar fi aliajul de siliciu-aluminiu, aliajul de magneziu-aluminiu, etc. pot oferi proprietăți fizice și proprietăți de procesare excelente.
- Apoi, materialul din aliaj de aluminiu este plasat într-un cuptor și încălzit. Temperatura de topire este în general între 650-750 grade Celsius, ajustată în funcție de caracteristicile și punctul de topire al aliajului de aluminiu selectat. În timpul procesului de topire, trebuie menținută o anumită perioadă de timp pentru a topi uniform aliajul de aluminiu și pentru a se asigura că impuritățile și gazele din topitură sunt eliminate în mod eficient.
- După terminarea topirii, aliajul de aluminiu lichid este transferat în camera de injecție a mașinii de turnare sub presiune. Camera de injecție este echipată cu un sistem de injecție precis, inclusiv butoi de injecție, butoi de amestecare, duză cu ac și alte componente. Aceste componente lucrează împreună pentru a se asigura că aliajul de aluminiu lichid este turnat în matriță uniform și stabil.
- În timpul etapei de injecție de înaltă presiune, sistemul de prindere a matriței și mecanismul de presiune al mașinii de turnare sub presiune joacă un rol cheie. Prin controlul precis al vitezei și presiunii de injecție, acestea asigură că aliajul de aluminiu lichid poate umple complet fiecare colț al matriței și poate evita defecte precum porii și cavitățile de contracție. În același timp, controlul vitezei și presiunii de injecție este, de asemenea, cheia pentru asigurarea preciziei și rezistenței produsului.
- Pe măsură ce aliajul de aluminiu lichid umple matrița, matrița începe să se răcească. Procesul de răcire necesită un control precis pentru a se asigura că aliajul de aluminiu se solidifică la o rată și un mod predeterminate. Dacă viteza de răcire este prea mare, poate cauza stres sau fisuri în interiorul produsului; în timp ce viteza de răcire este prea mică, poate afecta eficiența producției. Prin urmare, sistemele de răcire de înaltă calitate și senzorii de temperatură sunt cruciali pentru controlul temperaturii matriței.
- După ce răcirea este completă, matrița este deschisă și carcasa de aluminiu este îndepărtată. În acest moment, învelișul poate trebui să treacă și prin niște pași de post-procesare, cum ar fi șlefuirea, sablare sau anodizare, pentru a îmbunătăți calitatea suprafeței și rezistența la coroziune. Acești pași de post-procesare pot fi selectați și adaptați nevoilor specifice.
- Pe parcursul procesului de turnare sub presiune, există câteva lucruri cheie de reținut. De exemplu, designul structural al matriței ar trebui să fie cât mai simplu posibil pentru a reduce dificultatea și costul procesării; în același timp, întreținerea și întreținerea matriței este, de asemenea, o măsură importantă pentru a asigura calitatea produsului și a prelungi durata de viață a matriței. În plus, operatorii trebuie să respecte cu strictețe procedurile de operare și reglementările de siguranță pentru a asigura siguranța și stabilitatea procesului de producție.
- Prin această serie de controale și operații precise, procesul de turnare sub presiune a carcasei de aluminiu a echipamentului de monitorizare a fost finalizat cu succes. Carcasa finală din aluminiu are precizie ridicată, rezistență ridicată și calitate bună a aspectului și poate satisface nevoile duble ale echipamentelor de monitorizare pentru performanță și aspect.
- După terminarea modelării carcasei din aluminiu turnat sub presiune, operația de îndepărtare a mucegaiului este următorul pas important. Acest pas trebuie efectuat cu precizie și grijă pentru a evita deteriorarea carcasei de aluminiu proaspăt formată. Operatorii folosesc instrumente și tehnici specializate pentru a se asigura că carcasa de aluminiu poate fi îndepărtată fără probleme din matriță, păstrând în același timp integritatea și precizia acesteia.
Tratament de suprafață
Pentru a asigura calitatea carcasei din aluminiu, pentru testare vor fi folosite echipamente avansate de testare. Testarea cu raze X și cu ultrasunete sunt două metode de testare nedistructive utilizate în mod obișnuit. Ele pot pătrunde pe suprafața carcaselor de aluminiu și pot găsi pori, fisuri sau alte defecte care pot exista în interior. Utilizarea acestor echipamente de testare a îmbunătățit considerabil nivelul de asigurare a calității carcaselor din aluminiu.
Tratament de suprafață
Pentru unele piese turnate sub presiune cu cerințe speciale de aspect, cum ar fi culoarea, luciul sau textura specifice, pulverizarea cu ulei este un proces ulterior important. Prin tratamentul prin pulverizare cu ulei, se poate forma o acoperire uniformă și frumoasă pe suprafața carcasei de aluminiu, care nu numai că îmbunătățește calitatea aspectului produsului, dar crește și rezistența la coroziune și rezistența la uzură.
Măsuri de precauție pentru turnarea sub presiune
- Există într-adevăr câteva lucruri cheie la care să acordați atenție pe parcursul procesului de turnare sub presiune. Designul matriței de tragere a miezului este o legătură importantă, care este legată de complexitatea matriței și de calitatea de turnare a carcasei de aluminiu. Designul rezonabil de tragere a miezului poate reduce frecarea și căldura în timpul procesului de turnare, poate îmbunătăți durata de viață a matriței și calitatea carcasei de aluminiu.
- În plus, controlul presiunii mașinii de turnare sub presiune este, de asemenea, crucial. Cantitatea de presiune afectează direct fluiditatea și capacitatea de umplere a aliajului de aluminiu, care, la rândul său, afectează precizia și rezistența carcasei de aluminiu. Prin urmare, este necesar să se ajusteze cu precizie parametrii de presiune ai mașinii de turnare sub presiune în funcție de proprietățile aliajului de aluminiu și de structura matriței.
- Adecvarea aliajelor de aluminiu pentru turnarea sub presiune este, de asemenea, un factor de luat în considerare. Diferite aliaje de aluminiu au proprietăți fizice și chimice diferite și au cerințe diferite pentru procesul de turnare sub presiune. Alegerea materialului adecvat din aliaj de aluminiu poate îmbunătăți stabilitatea procesului de turnare sub presiune și calitatea carcasei din aluminiu.
- Grosimea peretelui este, de asemenea, un aspect care necesită atenție. Grosimea peretelui unei carcase din aluminiu afectează direct rezistența, rigiditatea și greutatea acesteia. Atunci când proiectați o carcasă de aluminiu, grosimea peretelui trebuie controlată în mod rezonabil pentru a se asigura că produsul are proprietăți mecanice suficiente, îndeplinind în același timp cerințele de greutate redusă.
- În cele din urmă, evitarea complexității structurii matriței este, de asemenea, cheia pentru îmbunătățirea eficienței turnării sub presiune și reducerea costurilor. Structura complexă a matriței nu numai că crește dificultatea și costul procesării, dar poate afecta și calitatea turnării și eficiența producției carcasei de aluminiu. Prin urmare, la proiectarea matriței, structura trebuie simplificată cât mai mult posibil pentru a îmbunătăți fiabilitatea și stabilitatea matriței.
Tag-uri populare: echipamente de monitorizare carcasă din aluminiu turnare sub presiune, China echipamente de monitorizare carcasă din aluminiu turnare sub presiune producători, furnizori